Prusa HT Hotend: CORE One+ e L+ con l’ugello fino a 400 °C

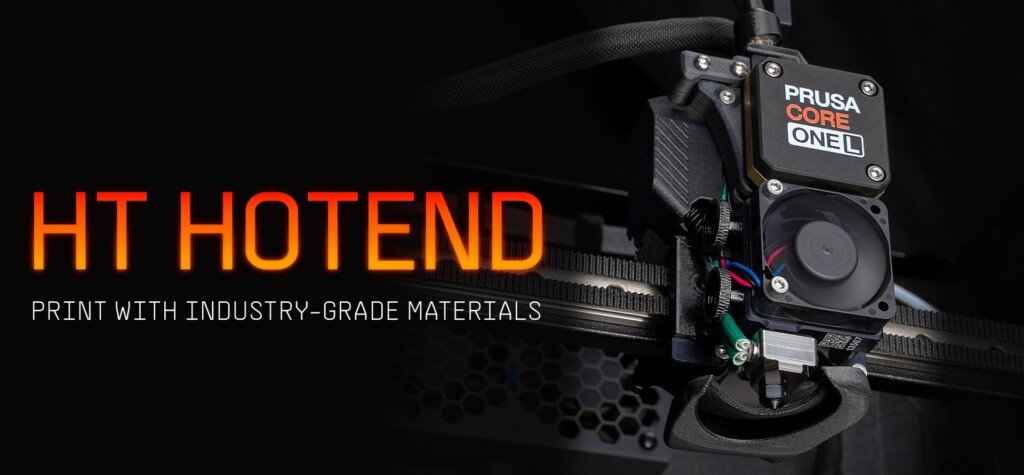
Un hotend che si scambia con quello standard in meno di un minuto e porta l’ugello a 400 °C: è l’HT Hotend, che Prusa Research ha presentato il 21 ottobre 2026 per le CORE One+ e CORE One L+. Secondo l’azienda permette di stampare polimeri tecnici senza spendere circa 10.000 dollari per una macchina industriale tradizionale. Per chi ha già una di queste stampanti cambiano i materiali utilizzabili, ma la camera resta a 60 °C e ci sono condizioni d’uso da rispettare.
Compatibilità e limiti dell’HT Hotend
L’HT Hotend si compra come aggiornamento o già montato sulla nuova Prusa CORE One L+. Prusa dichiara che lo scambio con un altro hotend richiede meno di un minuto.
La documentazione di Prusa Research elenca le stampanti compatibili:
- CORE One, CORE One+ e CORE One+ (Gen 2);
- CORE One L e CORE One L+;
- l’MMU non è compatibile; secondo il blog di annuncio di Prusa, nemmeno INDX.
L’hotend va usato solo con ugelli E3D ObXidian Standard Flow 500 da 0,4 o 0,6 mm: non vanno montati ugelli Prusa standard, high-flow o ObXidian standard. Usare ugelli o stampanti non indicati come compatibili può danneggiare ugello e stampante, e il danno non è coperto da garanzia. La ventola di raffreddamento della stampa non deve superare il 30% della potenza, salvo un profilo materiale validato che consenta di più. Prezzi dell’HT Hotend, dei piani e dei filamenti, e disponibilità in Italia, non sono indicati nelle fonti.
Primo avvio: profili, gearbox e idler
Con l’HT Hotend montato, la stampante scalda brevemente l’ugello per capire se è un hotend normale o HT. Non toccare il blocco riscaldante a pelle nuda: gli oli della pelle aderiscono al blocco e a temperature alte ne degradano le prestazioni. Se lo si tocca per sbaglio a freddo, va pulito bene con carta assorbente asciutta prima di riscaldarlo. Secondo la documentazione, prima di stampare vanno fatti questi passaggi:
- scegliere in PrusaSlicer il profilo stampante e il diametro dell’ugello (0,4 o 0,6 mm);
- applicare un profilo filamento specifico per l’HT Hotend e per il materiale usato;
- asciugare e conservare i filamenti igroscopici, come la famiglia PA/nylon, secondo le indicazioni del produttore;
- eseguire l’allineamento del gearbox richiesto dalla stampante e confermare il messaggio sull’aggiornamento dell’hotend al primo avvio;
- controllare da vicino l’estrusione iniziale e i primi strati.
Il kit di upgrade include anche idler nuovi. Quello marcato S è lo standard, con due cuscinetti; quello marcato H è modificato per materiali più impegnativi e ha un cuscinetto. Per PLA, PETG, TPU e PVB serve l’idler S con l’hotend standard; per ASA, PA11-CF, PC e PCCF l’idler S con hotend standard o HT. PPS-CF, PPS-GF, PEKK-CF, PPSU e PEEK richiedono invece idler H e HT Hotend. Dopo l’installazione, gli idler si cambiano senza smontare l’estrusore.
Cosa guadagnano i materiali
Il primo effetto riguarda quattro Prusament che si stampano anche con hotend standard: oltre i 300 °C, spiega l’azienda, migliora l’adesione tra gli strati. Ecco i miglioramenti che Prusa dice di aver misurato.
| Materiale | Adesione tra gli strati |
|---|---|
| Prusament PA11 Carbon Fiber | +23% |
| Prusament ASA | +18% |
| Prusament PC Blend | +7% |
| Prusament PC Blend Carbon Fiber | +7% |
Il secondo effetto è l’accesso a polimeri come PPS-CF, PPS-GF e PPA-CF Core, noti per resistenza termica e chimica. Con 400 °C all’ugello si possono stampare anche PPSU, PEKK, PEEK e PEI, ma la camera a 60 °C è il fattore limitante: questi materiali possono richiedere temperature ambiente più alte. Secondo Prusa si possono comunque stampare componenti piccoli.
I tre filamenti nuovi nell’e-shop
Così li descrive Prusa:
- Siraya Tech Fibreheart PPA-CF Core: poliammide con buona resistenza all’usura sotto carico ciclico, termicamente stabile fino a 199 °C dopo ricottura e resistente a oli e carburanti. La fibra di carbonio è solo nel nucleo (tecnologia Core-Shell), e questo aumenta del 50% l’adesione tra gli strati rispetto ai PPA-CF normali. Prusa cita come uso i componenti automotive a contatto con il motore.
- Fiberon PPS-CF10: resistenza termica di 252 °C, certificazione UL94 V0 (autoestinguente, senza additivi tossici) e massima resistenza chimica; non si scioglie in alcun solvente noto sotto i 200 °C. Le fibre di carbonio migliorano la stabilità dimensionale. Usi indicati: attrezzature di laboratorio.
- Fiberon PPS-GF20: le fibre di vetro migliorano stabilità dimensionale e isolamento elettrico. I pezzi non conducono carica elettrica, non bloccano i segnali radio (Wi-Fi, Bluetooth, 5G) e non causano corrosione galvanica, quindi possono toccare direttamente l’alluminio. Uso indicato: custodie per elettronica specializzata.
Piano HighTemp, Drybox e filtrazione
Il piano HighTemp esisteva già per la Prusa Pro HT90 ed è ora disponibile anche per CORE One+ e L+. Dà la migliore adesione con PEI, PEEK, PEKK, PPSU e PPS e resiste meglio alle esposizioni ripetute ad alta temperatura. Per materiali standard come PC Blend Carbon Fiber non serve, anche perché aderiscono male alla sua superficie.
I materiali ad alta temperatura sono molto igroscopici: con filamenti come il PEI1010, scrive Prusa, l’assorbimento di umidità richiede poche ore. L’azienda consiglia il Prusa USS Drybox, che rallenta l’assorbimento e si adatta al portabobina della CORE One, quindi tiene asciutto il filamento durante la stampa.
Prusa raccomanda di usare la stampante in un ambiente ben ventilato e di collegarla a un sistema di filtrazione, perché la maggior parte di questi materiali emette fumi pericolosi. Per CORE One e CORE One L c’è l’Advanced Filtration System Upgrade; in alternativa si può stampare in 3D un adattatore e collegare lo scarico posteriore a un impianto HVAC.